





EN 10219 Phần rỗng kết cấu
WT: 2-16mm
NOQ: 3 tấn
EN 10219 Phần rỗng kết cấu Mô tả
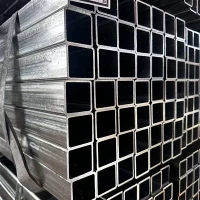
Ống kết cấu EN10219 là ống hàn tạo hình nguội tiêu chuẩn Châu Âu để sử dụng trong kết cấu. Nó có nhiều loại khác nhau, bao gồm S235JRH, S275J0H, S275J2H, S355J0H và S355J2H. Ống kết cấu EN10219 được sử dụng rộng rãi trong các ngành công nghiệp như xây dựng, máy móc, giao thông vận tải, hàng không và khai thác dầu.
Đặc điểm kỹ thuật ống thép kết cấu EN10219
chờ đợi:EN10219
Cấp:S235JRH, S275J0H, S275J2H, S355J0H, S355J2H
Đường kính ngoài:20*20mm – 500*500mm
Độ dày của tường:0.5-20mm
Chiều dài:0.1 – 18 m, theo yêu cầu của khách hàng
Điều khoản thanh toán: T/T, L/C
EN 10219 HS Phân tích hóa học ống:
|
Mác thép |
Loại khử oxy hóa a |
% theo khối lượng, tối đa | ||||||
|
Tên thép |
Số thép |
C |
C |
Sĩ |
Mn |
P |
S |
Nb |
|
S235JRH |
1.0039 |
FF |
0,17 |
- |
1,40 |
0,040 |
0,040 |
0.009 |
|
S275J0H |
1.0149 |
FF |
0,20 |
- |
1,50 |
0,035 |
0,035 |
0,009 |
|
S275J2H |
1.0138 |
FF |
0,20 |
- |
1,50 |
0,030 |
0,030 |
- |
|
S355J0H |
1.0547 |
FF |
0,22 |
0,55 |
1,60 |
0,035 |
0,035 |
0,009 |
|
S355J2H |
1.0576 |
FF |
0,22 |
0,55 |
1,60 |
0,030 |
0,030 |
- |
|
S355K2H |
1.0512 |
FF |
0,22 |
0,55 |
1,60 |
0,030 |
0,030 |
- |
|
Một. Phương pháp khử oxy được chỉ định như sau: FF: Thép được khử hoàn toàn có chứa các nguyên tố liên kết nitơ với số lượng đủ để liên kết nitơ có sẵn (ví dụ: tối thiểu {0}},020% Al tổng số hoặc 0,015% Al hòa tan). b. Giá trị tối đa của nitơ không áp dụng nếu thành phần hóa học có tổng hàm lượng Al tối thiểu là 0,020 % với tỷ lệ Al/N tối thiểu là 2:1 hoặc nếu có đủ các yếu tố liên kết N khác. Các yếu tố ràng buộc N phải được ghi lại trong Biên bản kiểm tra. |
||||||||
EN10219 Phần rỗng kết cấu hàn


Những thách thức trong sản xuất ống hình vuông và hình chữ nhật có thành dày EN10219
Trong quá trình sản xuất ống hình vuông và hình chữ nhật có thành dày có đường kính lớn, có thể gặp một số khó khăn:
Khuyết tật rò rỉ thép
Lớp kẽm bong tróc
Cạnh dày
- Thử thách đầu tiên là khuyết tật rò rỉ thép trong các ống hình vuông và hình chữ nhật có thành dày. Để giảm chi phí và tăng độ bền của thép, lượng silicon cao hơn thường được thêm vào đế thép. Tuy nhiên, việc bổ sung quá nhiều silicon sẽ làm tăng sức căng bề mặt, làm giảm khả năng làm ướt của tấm thép đối với chất lỏng kẽm và tăng khả năng rò rỉ lớp mạ. Ngoài ra, silicon dễ bị oxy hóa, tạo thành SiO2, khó loại bỏ trong điều kiện axit, dẫn đến hình thành các khuyết tật rò rỉ thép ở các khu vực kết tụ SiO2.
Để giải quyết vấn đề này, một quy trình liên tục sản xuất ống hình vuông và hình chữ nhật có thành dày sử dụng dải thép cán nóng không chứa axit đã được áp dụng. Dải thép cán nóng đi vào lò khử mà không cần tẩy axit và được nung nóng đến nhiệt độ 650-750 độ, với thời gian giữ kéo dài đến 120-400 giây. Phần thể tích của khí bảo vệ H2 được tăng lên trên 20%. Tại thời điểm này, các vết nứt và khoảng trống được hình thành trong dải thép cán nóng do sự giãn nở thể tích của lớp oxit. H2 có thể xâm nhập qua các vết nứt và lỗ rỗng này, biến đổi lớp oxit thành lớp xốp bao gồm Fe và FeO nguyên chất. Trong quá trình mạ kẽm nhúng nóng, lớp hợp kim Fe-Al-Zn hình thành trên bề mặt, giúp cải thiện độ bám dính của lớp phủ và loại bỏ các khuyết tật rò rỉ của thép.
- Thử thách thứ hai là lớp kẽm bong tróc trong các ống vuông có thành dày. Trong lò không có oxy, sự dao động về áp suất và sự xuất hiện của khí quyển oxy hóa do nhiệt trị thấp của khí có thể dẫn đến bong tróc lớp kẽm. Các biện pháp được thực hiện để giải quyết vấn đề này bao gồm lựa chọn các vòi đốt gas có hiệu suất đốt tuyệt vời để duy trì áp suất không khí và khí trong phạm vi quy định, đảm bảo dao động giá trị nhiệt lượng của khí dưới ±5% và duy trì nhiệt độ lò trên 1000 độ trong phần gia nhiệt ngọn lửa nhìn thấy được, trên 800 độ ở phần làm nóng trước vòi đốt và dưới 650 độ ở phần lò không có oxy.
- Thử thách thứ ba là viền dày. Do đặc tính dày của tấm cán nóng và tốc độ chạy của dải thép thấp nên khi lớp kẽm ở các cạnh của dải thép ống vuông có thành dày dày hơn ở giữa sẽ xảy ra khuyết tật ở mép dày. Khiếm khuyết này đặc biệt có hại cho thép cuộn vì mép dày hơn dẫn đến đường kính ở mép sau khi cuộn lớn hơn ở giữa. Sự khác biệt về đường kính này tạo ra ứng suất kéo ở các cạnh, dẫn đến sự giãn dài của các cạnh và hình thành các khuyết tật ở mép sóng.
Chú phổ biến: en 10219 kết cấu thép rỗng, Trung Quốc en 10219 nhà sản xuất, nhà cung cấp thép kết cấu rỗng
Một cặp
Ống LSAW DIN 17100 St{1}}Tiếp theo
EN 10219 S355J2H Phần rỗng vuôngBạn cũng có thể thích


Gửi yêu cầu