


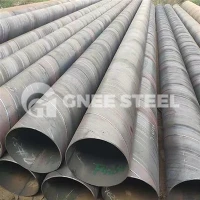

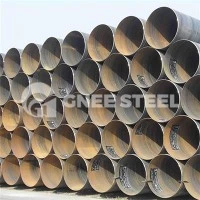


Ống SSAW S355j2h
WT: 4-18mm
Chiều dài: 6m/9m/12m hoặc kích thước khác, theo hợp đồng
Mô tả ống hàn SSAW S355j2h
Ống hàn xoắn ốc S355J2H là ống thép kết cấu cường độ cao hợp kim thấp tiêu chuẩn Châu Âu, thường được sử dụng trong xây dựng, cầu, tàu, xe cộ và các công trình khác. Các điều kiện giao hàng bao gồm cán bình thường, cán và cán cơ nhiệt.
Thông số kỹ thuật ống SSAW S355J2H
|
Kích cỡ |
Ngày hết hạn: |
219-3220mm |
|
độ dày: |
4-18mm |
|
|
Chiều dài: |
6m/9m/12m hoặc kích thước khác theo hợp đồng |
|
|
Vật liệu thép |
Q195, Q215, Q235, Q345 (Tiêu chuẩn Trung Quốc. Vật liệu khác có thể được đặt hàng) |
|
|
Tiêu chuẩn |
GB/SY/DIN/ASTM/ASME/ASNI/API |
|
|
Cách sử dụng |
Được sử dụng cho khí đốt, dầu mỏ, nước, dầu, kết cấu và nước thải |
|
|
Kết thúc |
Trơn hoặc vát (Có thể được bảo vệ bằng nắp ống nhựa) |
|
|
Bề mặt |
Trần hoặc sơn bằng dầu, bitum,1-3 lớp PE (Có thể cung cấp chất xử lý chống ăn mòn bên ngoài hoặc bên trong) |
|
|
Điều tra |
Với thử nghiệm thủy lực, dòng điện xoáy, thử nghiệm hồng ngoại hoặc tia X, cũng như kiểm tra tính chất hóa học và vật lý |
|
|
Kỹ thuật |
Cán nóng và Cưa/Mỏ Lon/Cưa SSAW |
|
|
Kiểu |
Hàn/SSAW |
|
|
Hình dạng phần |
Tròn |
|
|
Bưu kiện |
Theo Số Lượng Lớn, Hoặc Phương Pháp Khác Theo Hợp Đồng |
|
|
Ngày giao hàng |
Ít hơn 30 ngày, theo số lượng |
|
|
Cảng gửi hàng |
Thiên Tân, Thượng Hải, Ninh Ba |
|
Ống hàn kết cấu S355J2H


Nguyên nhân gây ra vết nứt ở ống hàn xoắn ốc:
1. Biến dạng không đủ của dải thép: Nứt do dải thép bị biến dạng quá mức nghiêm trọng. Trong quá trình sản xuất, áp lực không đủ từ con lăn áp lực bên trong có thể dẫn đến biến dạng không đủ của dải thép, có khả năng gây ra nứt.
2. Biến dạng không đều của dải thép: Các vết nứt do biến dạng không đều của dải thép.
3. Con lăn đệm hàn: Các vết nứt do con lăn đệm hàn gây ra. Trong quá trình sản xuất, con lăn đệm hàn ảnh hưởng đáng kể đến chất lượng tạo hình và hàn. Nếu con lăn đệm hàn được nâng lên quá cao hoặc có hình dạng không phù hợp có thể gây ra các vết nứt.
4. Lỗi nguyên liệu thô: Các vết uốn cong mạnh và độ cứng cục bộ không đồng đều trong nguyên liệu thô cũng có thể dẫn đến nứt, thường kèm theo sự không thẳng hàng.
5. Thay đổi ứng suất trong quá trình tạo hình: Các vết nứt do thay đổi ứng suất trong quá trình tạo hình, chẳng hạn như khi con lăn tạo hình bị hỏng hoặc mất tích, làm thay đổi trạng thái ứng suất của dải thép trong quá trình biến dạng.
6. Sự thay đổi về chiều rộng làm việc của dải thép: Các vết nứt có thể xảy ra do sự thay đổi về chiều rộng làm việc của dải thép, góc trục sau quá lớn hoặc mối nối tạo hình quá chặt.
7. Điều kiện hàn: Vì cả mối hàn bên trong và bên ngoài của ống hàn hồ quang chìm xoắn ốc đều được hình thành trong khi ống chuyển động theo chuyển động xoắn ốc, mối hàn bên trong thường sử dụng phương pháp hàn "xuống dốc". Bể hàn nóng chảy của mối hàn bên trong không thể đông đặc ở vị trí nằm ngang và chỉ có thể đông đặc trên bề mặt bên trong nghiêng. Kết hợp với tốc độ hàn nhanh, kim loại lỏng trong bể hàn phải kết tinh trên ống chuyển động, làm xấu đi điều kiện hàn và có khả năng gây ra các vết nứt.
8. Vết nứt hàn bên ngoài: Đây là những khuyết tật cụ thể trong quá trình sản xuất ống hàn hồ quang chìm xoắn ốc có thành dày. Nguyên nhân chính là do hệ số tạo hình không phù hợp, thường là do hình dạng và chiều rộng rãnh hàn bên ngoài không phù hợp. Rãnh có tác động đáng kể đến các vết nứt mối hàn bên ngoài.
9. Tính chất vật liệu: Thành phần hóa học của thép, độ cứng và hàm lượng hydro trong thép cũng là những yếu tố quan trọng dẫn đến nứt nguội trong quá trình hàn.
Chú phổ biến: ống cưa s355j2h, nhà sản xuất, nhà cung cấp ống cưa s355j2h Trung Quốc
Bạn cũng có thể thích


Gửi yêu cầu